雨伞手柄脱落,需要重点排查胶水与材料是否匹配、涂胶量与粘接面积是否足够、伞杆与手柄孔的间隙是否合适,以及温度和固化过程是否影响了连接。出口雨伞还应考虑运输、储存和目的地环境。选用AB胶可以成为改善固定工艺的一部分,但材料配合、安装定位和固化时间同样重要。
经验来源:陈爱华的雨伞生产与出口订单处理经历,根据2026年9月20日口述整理。
广州手拉手雨伞厂的雨伞行业经验始于2000年。我们曾处理过出口韩国的雨伞手柄脱落,也与同行讨论过出口美国的木制手柄脱落反馈。下面从这些经历出发,说明热熔胶、万能胶、AB胶及热插固定的区别,以及采购和验收时值得确认的细节。
一、从两次出口反馈,看手柄脱落的原因
朋友出口美国的木制手柄雨伞
最近,一位朋友发来图片,说他给美国客户制作的雨伞,客人收到货后发现木制手柄掉了。
我首先问他:“这批雨伞的手柄,是用什么方式固定的?”
他使用的是热熔胶。我们讨论时,把运输过程的温度影响、用胶量和连接间隙列为排查方向。仅凭图片不能确定根因,也不能直接断定是海运高温造成的。
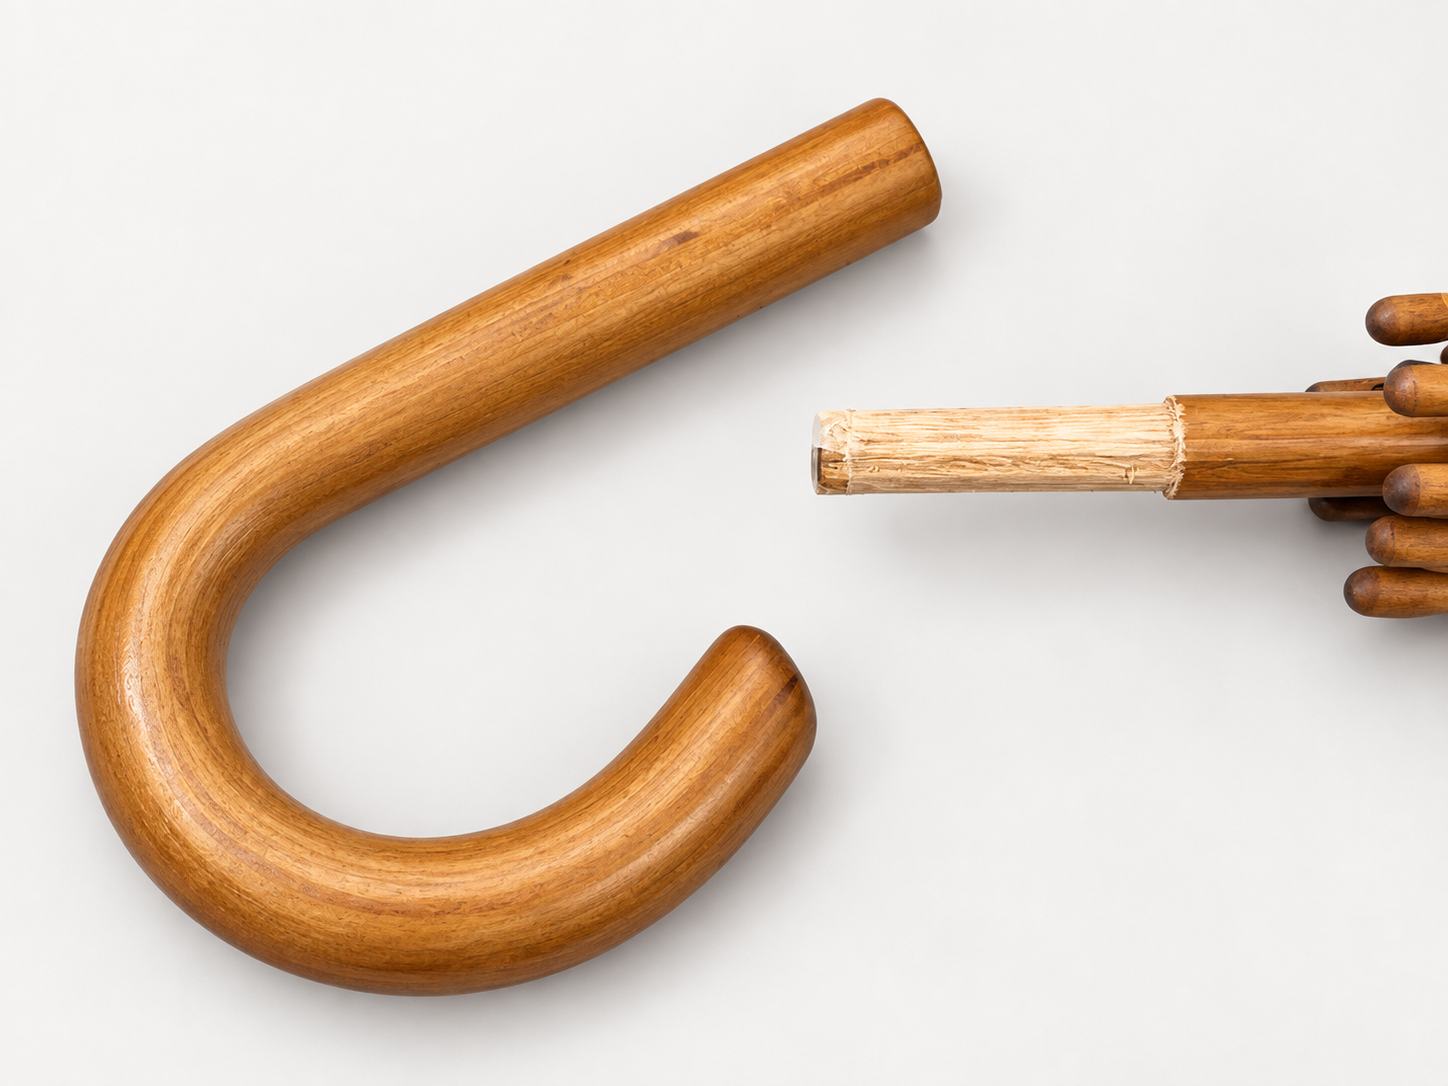
我们出口韩国的订单教训
约八年前,我们有一批出口韩国的雨伞订单。因为交期比较赶,当时采用了热熔胶固定手柄。产品到达韩国后,在气温较低的环境下出现了手柄脱落。
我们当时分析,所用胶在低温条件下的性能变化,可能导致胶层受力后开裂。客户是一家贸易公司,由他们处理后续问题,我们也承担了相应补偿。
这段经历改变了我们对手柄装配的关注重点:除了安装时是否牢固,还要考虑产品经历运输和环境变化后,连接能否保持稳定。这是我们的订单经验和当时的原因分析,并非对所有热熔胶的统一判断。
二、热熔胶、万能胶和AB胶有什么区别?
在我们接触过的生产中,雨伞手柄常用这三类胶水固定。它们的装配节奏和工艺要求不同。
| 固定方式 | 基本做法 | 生产中的特点 | 重点确认事项 |
|---|---|---|---|
| 热熔胶 | 将胶条或胶粒加热熔化,涂胶装配后冷却固定 | 我们接触的常用型号安装较快,并有一定填充能力 | 具体型号的耐温范围、材料适配性、用胶量和装配时机 |
| 万能胶 | 按产品要求涂胶、装配,等待粘接稳定 | 具体操作随配方而变,不能仅凭名称确定施工方法 | 适用材料、表面处理、涂胶与装配要求 |
| AB胶 | 两种组分按规定比例混匀,涂胶装配后等待固化 | 需要管理配胶、定位和等待时间 | 配比、混合、间隙适配、固化条件和可搬运时间 |
“AB胶”是对双组分胶的常见称呼,不等于某一种固定配方;“万能胶”也不能理解为适合所有材料。木制手柄、塑料手柄和带表面处理的金属杆,需要结合实际材料选择胶水。3M的结构胶技术问答也指出,双组分胶包含不同化学体系,选胶、表面处理和固化要求应结合具体基材确定。技术参考:3M结构胶常见问题
三、为什么广告伞生产会使用热熔胶?
热熔胶的吸引力主要在于装配方便、生产节奏快。
在我们见过的操作中,工人把胶加热熔化,让伞杆端部蘸上胶,再插入手柄。胶冷却后形成固定,可以较快进入后续工序。
热熔胶还有一定体积,能够帮助填充伞杆与手柄孔之间的空隙。对于数量较大、成本和交期要求明确的广告伞订单,这些特点有利于安排生产。
我们在一些广告伞厂见过这类做法,但不把个人观察当作全行业的使用比例。是否采用热熔胶,应根据产品材料、连接结构和环境要求判断。
四、高温、低温为什么值得排查?
胶水的环境适应性与具体配方有关。耐寒性不足的热熔胶可能在低温和受力条件下出现胶层开裂;耐热性不适合的胶水,也可能在较高温度下影响连接稳定性。
汉高在热熔胶失效排查资料中,将低温开裂和高温影响列为不同问题,并强调配方的耐寒、耐热能力。该资料针对包装粘接,可用于理解温度与胶水选型的关系,不能代替雨伞成品验证。技术参考:汉高热熔胶失效排查
对于海运订单,集装箱所处位置、日晒情况和运输路线,都是排查环境影响时需要了解的信息。朋友那批美国订单没有提供可核实的箱内温度记录,因此我们把高温作为可能因素,没有将其写成已确认原因。
采购时可以把运输方式和目的地环境提前告诉供应商,要求对照所用胶的技术资料,并针对成品约定验证方法。不能将胶水施工时的加热温度,直接当作成品连接的耐温能力。
五、为什么换成AB胶,仍要处理装配间隙?
伞杆需要插进手柄内部的孔,装配时通常会留出一定余量。如果间隙偏大,胶层又没有形成充分连接,手柄仍可能松动或脱落。
我们见过两种处理间隙的生产做法:
- 有的厂家会把细沙粒拌进胶中,利用填料填补空隙。
- 我们观察过日本一些制伞工序,会在伞杆插入端缠线,增加该部位厚度,再配合胶水安装。
这些是现场观察,不是适用于所有产品的统一工艺。添加填料或缠线后的效果,需要结合胶水、材料和实际连接验证,不能只凭“塞紧了”就认定粘接可靠。
从采购角度,更值得确认的是:手柄孔与伞杆的配合是否稳定、用胶量是否一致、安装后是否有空隙,以及成品连接是否达到双方约定的要求。
六、铁伞杆与塑料手柄热插固定,为什么可能晃动?
热插固定是利用加热后的杆端,使接触处塑料软化,冷却后形成固定的一种装配方式。
在我们见过的工序中,厂家使用天然气燃烧装置加热铁伞杆插入端,再插进塑料手柄;有的还会先把杆端稍微压扁,以增加卡持效果。这是工艺观察,具体温度和操作条件不能用“烧得越热越牢”来判断。
这种连接有时会出现:手柄没有脱落,但握住后轻轻摇动,能感觉到细微晃动。可能的排查方向包括接触处空隙、尺寸配合和成形效果。
“手柄脱落”与“手柄晃动”应分别检查。没有掉下来,只说明当时没有完全分离,不能单凭这一点判断握持稳定性。
七、我们为什么选择AB胶,并留出静置时间?
结合以前处理订单的经验,我们目前基本采用AB胶固定雨伞手柄,生产要求也朝统一使用AB胶执行,同时重视安装后的定位和静置。
手柄刚粘好时,胶水还没有达到最终固定状态。如果马上搬动雨伞,或让手柄受力、转动,原本对准的方向和位置就可能偏移。
因此,手柄安装后需要保持定位,按照所用胶水的要求等待。什么时候可以搬运、什么时候可以进行后续操作,应区分相应的强度阶段,不能把表面看起来干了当作全部固化完成。
与我们以前使用的热熔胶装配方式相比,这样安排工序需要更多等待时间,生产效率会受到影响。但我们愿意给这道工序留出时间,把连接稳固程度和握持手感做好。
我们的选择来自实际生产经验,并不表示任何AB胶都适用于任何手柄。具体胶水与装配条件仍需匹配,不能用“AB胶”三个字替代完整的工艺管理。
八、采购和验收雨伞手柄,重点确认这六项
- 材料与固定方式:伞杆、手柄分别是什么材料,采用用胶还是热插等工艺。
- 胶水型号:确认实际产品及适用基材,避免只记录“好胶”“AB胶”等笼统名称。
- 装配配合:了解孔径与杆径的配合、间隙处理和用胶要求。
- 定位与固化:确认安装后如何保持方向,何时可以搬运和进入后续工序。
- 环境适应性:把运输方式和目的地环境纳入选型与成品验证。
- 成品验收:检查松动、转动、晃动和脱落风险;需要量化检验时,提前约定拉拔、扭转或温度条件下的测试方法、抽样和判定要求。
上述项目是采购沟通和验收建议,不代表某一统一检测标准,也不代表本文所述历史订单完成过这些测试。客户可在打样阶段把用途、出口市场、手柄材质和交期一起告知广州手拉手雨伞厂,便于共同确认适合的装配方案和验收要求。
九、常见问题
木制雨伞手柄脱落,是木头本身的问题吗?
不能仅凭手柄材质判断。应检查胶水是否适合材料、胶量与粘接面积、孔径配合,以及运输和固化条件。本文的木制手柄案例,仅有客户反馈和作者分析,不能直接确定根因。
热熔胶固定雨伞手柄,一定容易掉吗?
不一定。热熔胶的具体配方、耐温能力和装配条件不同,不能把个别失效经历扩大为全部产品结论。应依据胶水技术资料和成品表现判断。
AB胶固定手柄,需要等多久?
没有适用于所有AB胶的统一时间。应按实际型号、配比和生产温度执行,并区分可搬运时间与完全固化时间。
手柄不会脱落,但有一点晃动,需要处理吗?
需要进一步检查连接处。晃动会影响握持体验,也可能反映装配配合或固定效果不理想,应按双方确认的样品和验收要求判断。
出口雨伞,采购时最容易漏掉什么?
容易只确认样品当时是否牢固,却没有把运输环境、目的地温度、胶水适配性和固化安排写进生产要求。把这些条件在下单前说明,比出现问题后仅追问“用了什么胶”更有帮助。